Esse beco sem saída é exatamente o problema que a fabricação completa pretende resolver para o controle de qualidade PPGI/PPGL. A afirmação pode ser testada com documentos em vez de slogans: se um produtor controla a galvanização de substrato, pintura, corte e embalagem para exportação, então todos os registros de qualidade para uma determinada bobina devem ficar em um único arquivo. Este artigo explica o que significa fabricação completa na prática de aço revestido, quais pontos de verificação são movimentados internamente, as especificações variam de acordo com a demanda em cada estágio e como auditar um fornecedor antes do primeiro depósito. As faixas citadas aqui seguem padrões internacionais comuns, como EN 10169 e ASTM A755.
A fabricação completa significa que um produtor responsável controla todas as etapas de processamento que determinam a qualidade da bobina, desde a tira nua até a unidade de exportação embalada.
O modelo não requer um edifício gigante; requer um proprietário da cadeia. Zhejiang Aoguan Thin Steel Technology Co., Ltd., fundada em Jiaxing em 2008, opera uma linha de galvanização, uma linha de galvalume, duas linhas de revestimento colorido e uma linha de corte e revestimento em Zhejiang, com fábricas irmãs em Anhui (cerca de 150.000 toneladas de bobinas revestidas coloridas por ano) e Jiangsu ampliando a capacidade PPGI sob o mesmo grupo. Quando a empresa que galvaniza a tira também a pinta e embala, os dados de qualidade viajam com a bobina em vez de serem reconstruídos a partir de certificados conflitantes.
A integração é mais importante nos cinco pontos onde os defeitos tradicionalmente se escondem entre dois fornecedores. Mova todos os cinco sob o mesmo teto e o clássico ciclo de culpa perde suas saídas.
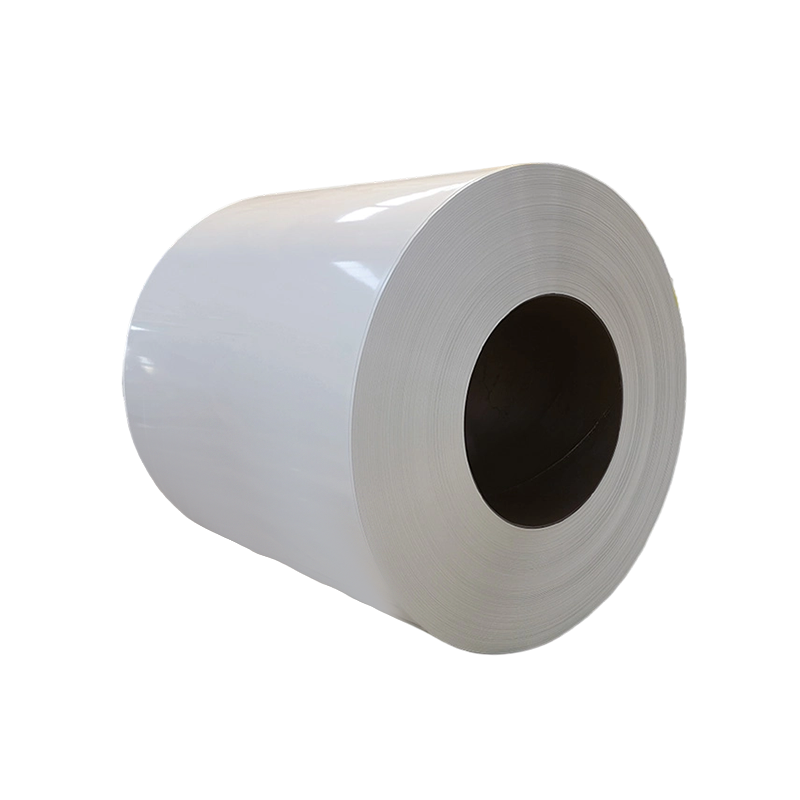
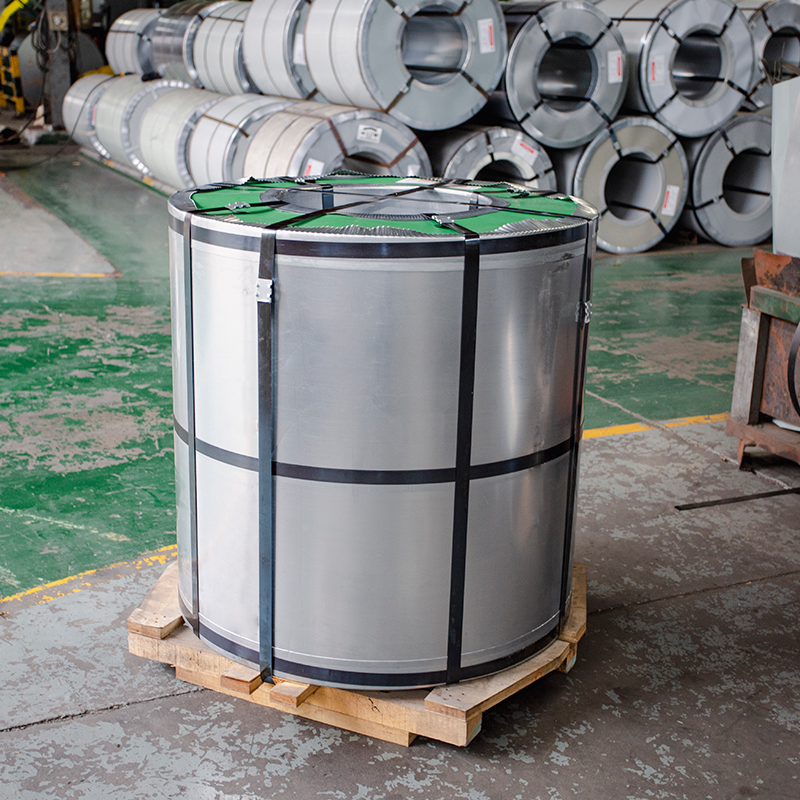
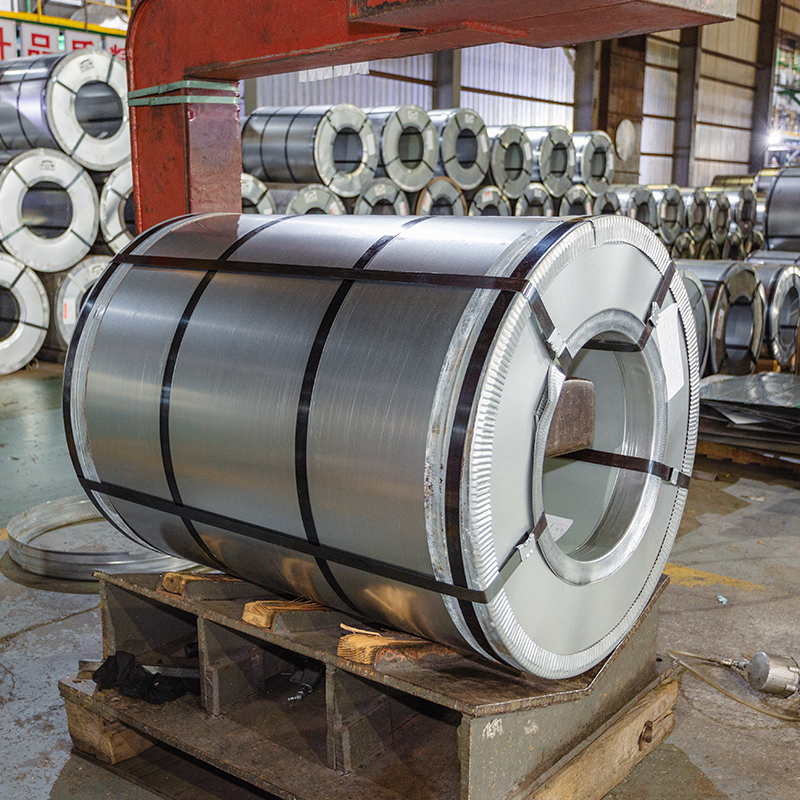 Bobinas de aço galvanizado (GI) com revestimento de zinco por imersão a quente Bobina galvanizada por imersão a quente que oferece resistência à corrosão, boa conformabilidade e classes como DX51D – DX54D. Ele se enquadra aqui como o substrato integrado cujo peso do revestimento e lote rastreável registram a qualidade da âncora em toda a cadeia de produção. Ver Produto →
Quando uma empresa possui todos os cinco estágios, o número da bobina se torna um fio: puxe-o e o lote de substrato, o gráfico de cura e o registro de embalagem saem juntos.
Julgue qualquer reclamação única contra números escritos. As três faixas abaixo formam a espinha dorsal de uma especificação de compra PPGI/PPGL, e a tabela as transforma em uma lista de verificação com métodos de teste anexados.
| Ponto de verificação | Requisito típico | Padrão de teste | Risco em uma cadeia de suprimentos dividida |
| Massa de revestimento de zinco ou AZ | Z60-Z275 g/m² para PPGI, AZ70-AZ150 g/m² para PPGL | Medidor ASTM A90 ou XRF | Pontos finos corroem somente após a instalação |
| Espessura total do filme | 25-34 μm (primer 5-7, acabamento 15-20) | ISO 2808 ou ASTM D7091 | A construção insuficiente encurta a vida útil, a construção excessiva causa rachaduras nas curvas |
| Flexibilidade de curvatura em T | 2T-3T em medidores comuns | EN 13523-7 | Rachaduras aparecem na prensa do cliente |
| Resistência à névoa salina | 500-1.000 horas for polyester, higher for PVDF | EN 13523-8 ou ASTM B117 | Marcação precoce em ar costeiro ou industrial |
| Dureza do lápis | H a 2H | EN 13523-4 | Arranhões durante a conformação e trânsito |
| Consistência de brilho | Dentro de 5 unidades de brilho do painel aprovado | EN 13523-2 | Incompatibilidade de tonalidade visível entre lotes |
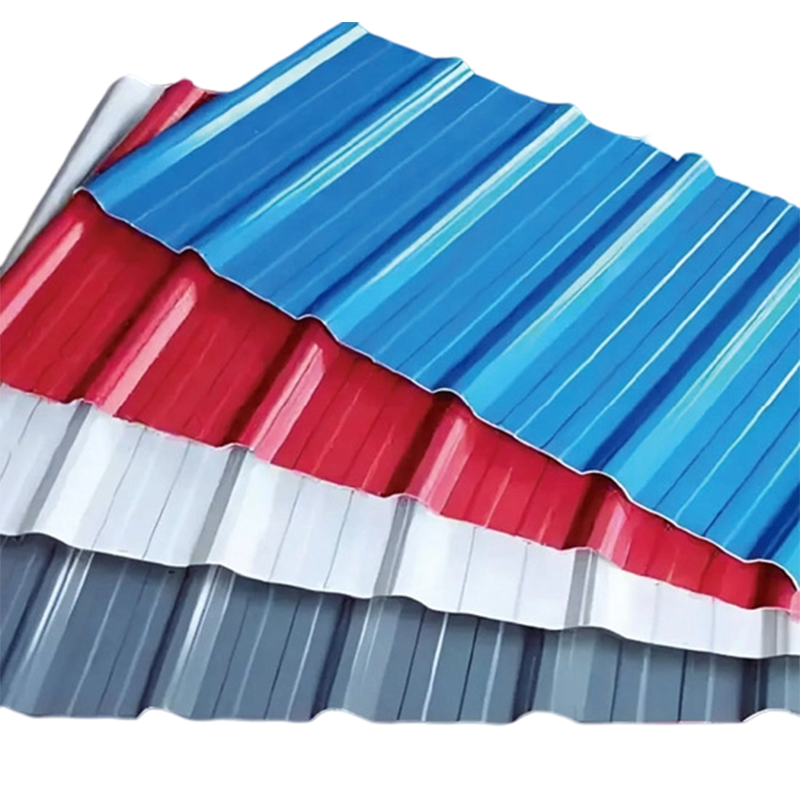
As notas de intemperismo merecem a mesma disciplina. A bobina revestida de PVDF é normalmente comprada para revestimento externo de longa vida, portanto, peça a classe de intemperismo documentada do sistema de resina em vez de uma frase genérica de alta resistência às intempéries.
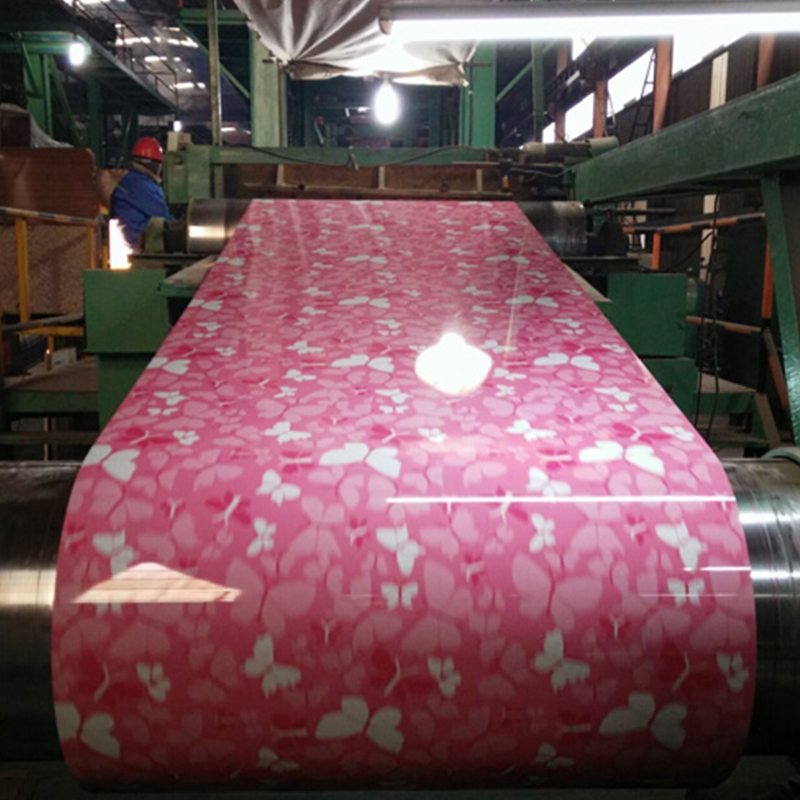
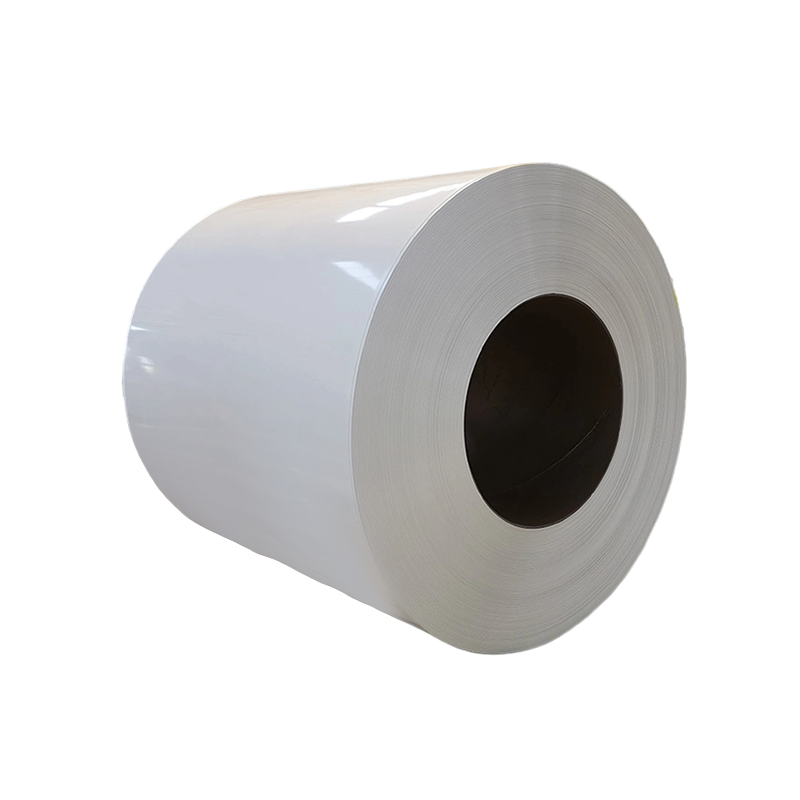 Bobina revestida de PVDF para revestimento externo de longa duração Uma bobina com revestimento colorido premium com acabamento de resina PVDF que oferece resistência a UV, chuva ácida e névoa salina com forte retenção de cor. Vale a pena verificar a espessura do revestimento documentada e a classe de intemperismo em projetos de revestimento externo. Ver Produto →
A maioria dos argumentos sobre tinta ruim são, na verdade, argumentos sobre micrômetros. Um sistema arquitetônico de camada única normalmente carrega cerca de 6 μm de suporte no verso, 5-7 μm de primer e 15-20 μm de acabamento, aproximadamente 30 μm de filme total. Isso é fino o suficiente para que um déficit de 3 μm passe em qualquer verificação visual, mas grande o suficiente para reduzir a vida útil de forma mensurável. Os compradores devem, portanto, avaliar a espessura do filme em cada lote recebido e compará-la com a folha de liberação; a aritmética é apresentada no guia para calculando o revestimento de zinco e a espessura da película de tinta .
O maquinário pode ser idêntico em ambos os modelos; a diferença é quem assina o defeito.
Nada disto torna um produtor integrado automaticamente melhor; uma planta fraca que possui tudo ainda é uma planta fraca. O que a integração compra é a rastreabilidade. Quando o lote 4471 falha na verificação de dobra em T, seu gráfico de cura, lote de substrato e registro de embalagem ficam no mesmo arquivo, portanto a correção leva dias em vez de meses.
Audite a rede, não o folheto, antes que o primeiro depósito seja movimentado.
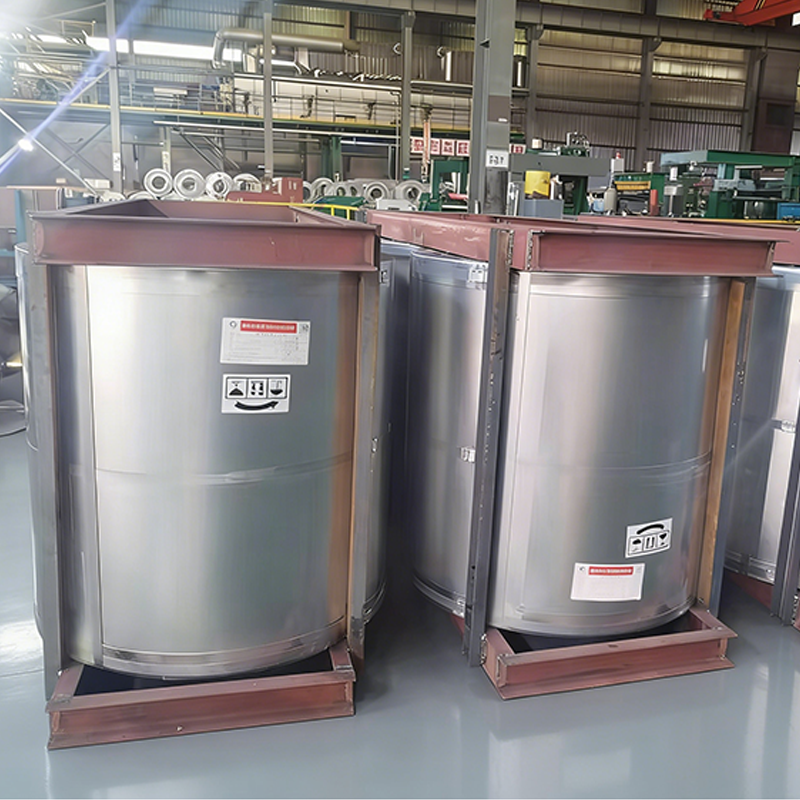
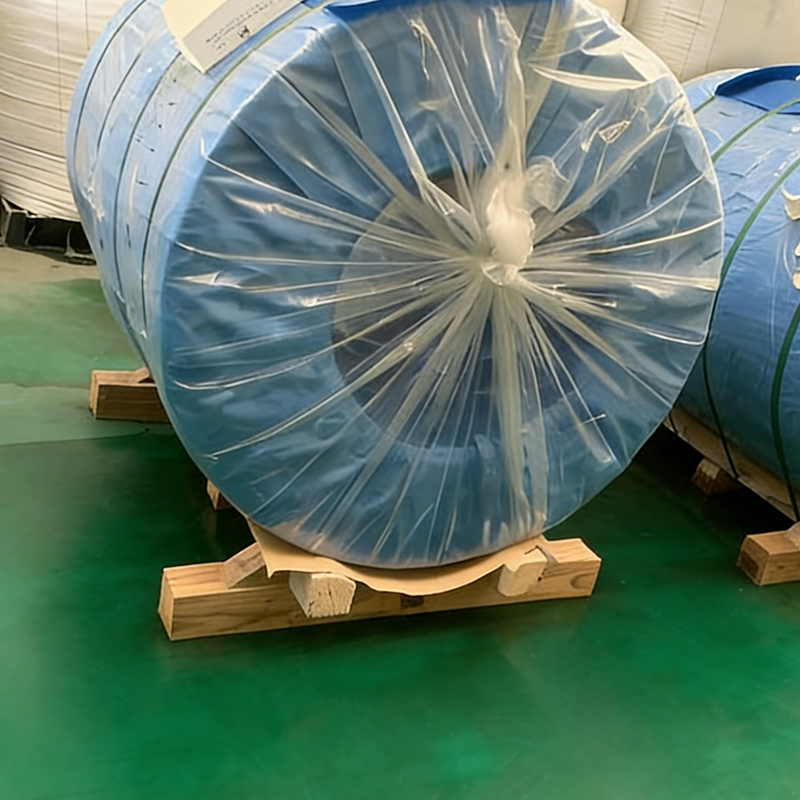 Embalagem e vedação à prova d'água para embalagens de bobinas de aço A embalagem com filme extensível, tecido impermeável e tampas plásticas seladas fornecem proteção de 360 graus contra umidade e poeira após a paletização. É importante aqui porque a embalagem pronta para exportação preserva a qualidade da bobina desde o frete marítimo até a entrega final. Ver Produto →
Os requisitos posteriores aprimoram ainda mais a lista de verificação. Compradores de painéis para salas limpas , por exemplo, geralmente adicionam limites de defeitos de superfície e planicidade às especificações de bobina padrão, e um fornecedor que controla sua própria linha pode se comprometer com esses limites com muito mais confiança.
Só vale a pena pagar pela fabricação completa quando a cadeia puder ser verificada com documentos. O teste é simples: para qualquer número de bobina que você indicar, o fornecedor pode fornecer a origem do substrato, a massa do revestimento, a formação do filme, os dados de cura e as especificações da embalagem?
Os produtores que integram galvanização, pintura, corte e embalagens de exportação em um único sistema de qualidade respondem em minutos; os intermediários que reetiquetam as bobinas compradas não podem. Escreva esses cinco documentos no contrato de compra e a maioria das disputas de qualidade termina antes de começar.
Não. Ele proporciona uma responsabilidade mais clara e uma rastreabilidade mais forte, enquanto a qualidade real ainda depende da disciplina do processo. É por isso que a folha de especificações e a auditoria em cinco etapas são mais importantes do que o rótulo na fatura.
Principalmente no substrato. O PPGI utiliza aço galvanizado, cuja camada de zinco se sacrifica para proteger as bordas cortadas, enquanto o PPGL utiliza tiras de alumínio-zinco que resistem melhor ao calor e às intempéries, mas oferecem menos proteção sacrificial. Os requisitos de revestimento e teste são os mesmos.
Quatro verificações capturam as reivindicações mais reais: espessura do filme por bitola, zinco ou massa AZ em relação ao certificado, uma verificação de curvatura em T e uma comparação de brilho em relação ao painel aprovado. Adicione testes de névoa salina para novos sistemas de revestimento ou novos fornecedores.
Ele controla a qualidade entregue. As bobinas que chegam com manchas de água, bordas danificadas ou faces desgastadas falham na prensa mesmo quando a metalurgia é perfeita, portanto, a embalagem e o manuseio pertencem dentro do plano de CQ e não depois dele.
Endereço
Nº 166, Estrada South Baigongqiao, Zona de Desenvolvimento Econômico e Tecnológico, Distrito de Nanhu, Cidade de Jiaxing, Província de Zhejiang, China
Número de telefone
+86-15021696188
Produtos
+86-15021696188
Terminal móvel