

Controle de qualidade na produção de bobinas de aço com revestimento colorido
A qualidade de um bobina de aço revestida de cor é determinado por uma interação complexa de qualidade do substrato, integridade do revestimento metálico, aplicação do revestimento orgânico e acabamento superficial. Para os fabricantes, os sistemas de controle de qualidade devem monitorar cada etapa da produção para garantir que os produtos finais atendam às especificações de desempenho de resistência à corrosão, conformabilidade e aparência.
O controle de qualidade para bobinas de aço com revestimento colorido abrange inspeção de matéria-prima, monitoramento em processo e teste do produto final. Os principais parâmetros incluem espessura do revestimento, adesão, dureza, consistência de cor e detecção de defeitos superficiais. A qualidade do produto final depende principalmente do processo de produção, mas o manuseio e armazenamento inadequados também podem causar danos significativos.
Parâmetros principais de qualidade
O desempenho das bobinas de aço com revestimento colorido é determinado por vários parâmetros interdependentes que devem ser controlados durante toda a produção.
Espessura do revestimento
Para aplicações exteriores, a espessura do revestimento frontal deve ser de pelo menos 20μm (primer ≥5μm, acabamento ≥15μm). Espessura insuficiente compromete a proteção contra corrosão, enquanto espessura excessiva leva a rachaduras e má adesão.
Adesão e formabilidade
A dureza do lápis deve atender ao padrão 2H, com desempenho de curvatura de 180° ≤3T. Esses parâmetros garantem que o revestimento permaneça intacto durante as operações de perfilagem e perfilagem, sem rachaduras ou delaminação.
Resistência à corrosão
É necessária resistência à névoa salina de ≥500 horas para aplicações externas. Este teste simula a exposição de longo prazo a ambientes corrosivos e valida o desempenho protetor do sistema de revestimento.
Métodos de medição de espessura de revestimento
A medição precisa da espessura do revestimento é essencial para o controle de qualidade. A tabela a seguir resume os principais métodos de medição e suas aplicações.
| Método | Princípio | Aplicação | Destrutivo |
|---|---|---|---|
| Medidor de espessura magnética | Indução eletromagnética | Substratos magnéticos (aço) | Não destrutivo |
| Medidor de corrente magnética-parasita | Corrente combinada magnética e parasita | Substratos magnéticos e não magnéticos | Não destrutivo |
| Método Micrômetro | Diferença de espessura antes/depois da remoção | Todos os tipos de substrato | Destrutivo |
| Microscopia Metalúrgica | Medição de seção transversal | Teste de arbitragem | Destrutivo |
Procedimento de medição padrão
Para bobinas galvanizadas com revestimento colorido, é essencial distinguir entre a camada de zinco e o revestimento orgânico, pois os medidores de espessura magnéticos padrão medem a espessura total da camada não magnética.
- Passo 1 Meça a espessura total do "revestimento da camada de zinco" usando um medidor de espessura magnético em cinco locais a mais de 25 mm da borda da amostra.
- Etapa 2 Remover o revestimento orgânico utilizando um removedor que não agrida a camada de zinco. Meça novamente nos mesmos locais para obter a espessura da camada de zinco.
- Etapa 3 Subtraia a espessura da camada de zinco da espessura total para obter a espessura do revestimento orgânico.
- Padrão Siga GB/T 13448-2019 "Métodos de teste para chapas e tiras de aço com revestimento colorido" ou ISO 2178 para conformidade internacional.
Matriz de Controle de Qualidade: Principais Indicadores de Desempenho
A comparação a seguir fornece uma visão geral estruturada dos parâmetros críticos de qualidade para bobinas de aço com revestimento colorido.
| Parâmetro | Padrão de Aceitação | Método de medição | Impacto no desempenho |
|---|---|---|---|
| Espessura do revestimento (Front) | ≥20μm | Medidor magnético / micrômetro | Proteção contra corrosão, durabilidade |
| Dureza do Lápis | ≥2H | Teste de dureza de lápis | Resistência a arranhões, desgaste |
| Curvatura de 180° | ≤3T | Teste de curvatura em T | Formabilidade, resistência à fissuração |
| Resistência ao Impacto | ≥9J | Teste de impacto | Durabilidade de manuseio |
| Resistência à névoa salina | ≥500h | Câmara de névoa salina | Proteção contra corrosão a longo prazo |
| Diferença de cor | <3ΔE | Espectrofotômetro | Consistência estética |
| 60° Brilho | >60 | Medidor de brilho | Aparência visual |
Controle de qualidade em processo
Durante a fabricação, medidas rigorosas de controle de qualidade durante o processo detectam e corrigem prontamente possíveis problemas. Os principais pontos de controle incluem:
- Aplicação de revestimento A espessura do revestimento é monitorada continuamente usando métodos de testes não destrutivos. Tanto a velocidade quanto a temperatura do revestimento são controladas, pois a temperatura inadequada pode resultar em um revestimento com propriedades físicas ruins.
- Inspeção de superfície As inspeções visuais detectam defeitos superficiais, como arranhões, amassados ou furos. Sistemas de inspeção automatizados que utilizam câmeras e sensores examinam a superfície em alta velocidade para detectar até mesmo as menores irregularidades.
- Teste de adesão Testes de corte transversal e de impacto verificam a resistência da união entre o revestimento e o substrato, garantindo que o revestimento permaneça intacto durante as operações de conformação.
Defeitos Superficiais Comuns e Prevenção
Defeitos superficiais podem afetar a aparência e o desempenho das bobinas de aço com revestimento colorido. A consciência dos defeitos comuns permite a prevenção proativa.
- Arranhões Causada por manuseio inadequado ou contato com objetos pontiagudos durante o processamento. Prevenir através de manuseio cuidadoso e uso de materiais de proteção.
- Buracos Pequenos furos no revestimento que expõem o substrato à corrosão. Controlado através de aplicação consistente de revestimento e cura adequada.
- Casca de Laranja Textura superficial irregular causada por fluxo inadequado de revestimento ou condições de cura. Controlado através de formulação de revestimento otimizada e parâmetros de processo.
- Diferença de cor Variações de cor entre lotes ou dentro de uma única bobina. Controlado através de sistemas precisos de dispersão de pigmentos e correspondência de cores.
Requisitos de armazenamento e manuseio
O armazenamento adequado é essencial para manter a qualidade das bobinas de aço com revestimento colorido após a produção. O armazenamento inadequado pode causar danos ao revestimento, ferrugem e descascamento.
- Meio Ambiente Armazenar em áreas secas e bem ventiladas, com umidade inferior a 70% e temperatura entre 5°C e 40°C. Evite flutuações extremas de temperatura que podem causar condensação.
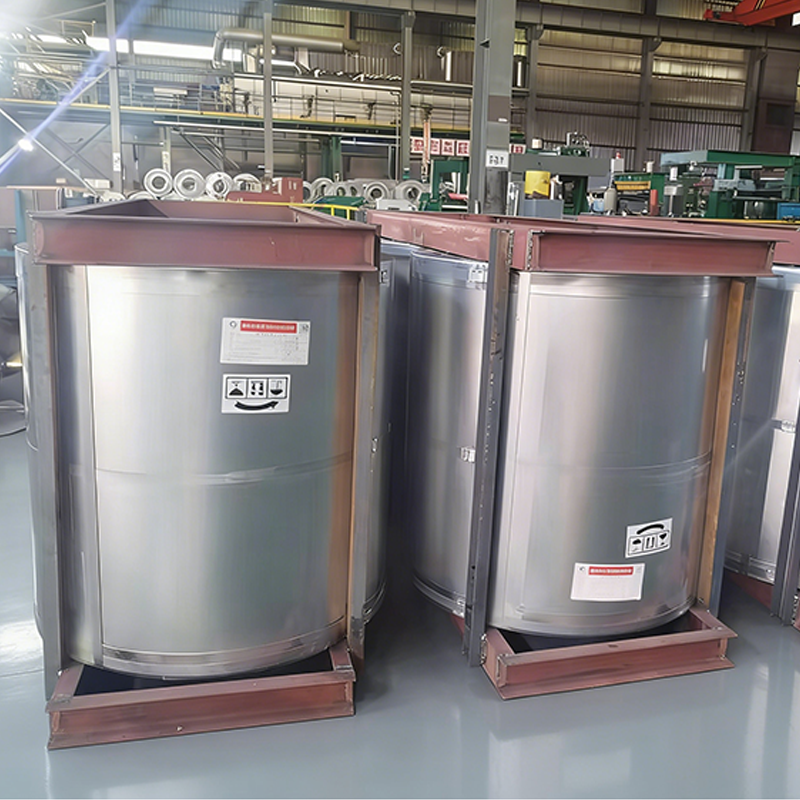
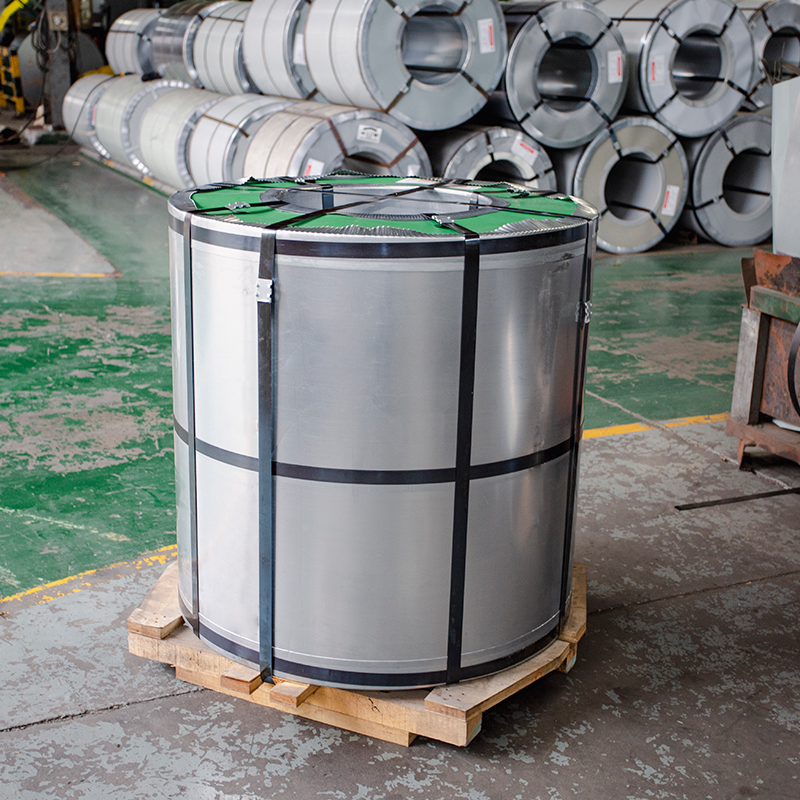
- Posicionamento As bobinas devem ser armazenadas verticalmente (em pé) em selas específicas de madeira ou plástico. A parte inferior da bobina deve estar pelo menos 10 cm acima do solo.
- Empilhamento Limite o empilhamento a um máximo de 3 camadas. Use almofadas de madeira limpas e secas entre as camadas para distribuir a pressão uniformemente. Mantenha um espaço de pelo menos 10 cm entre as bobinas adjacentes.
- Manuseio Use empilhadeiras de bobina ou ganchos C dedicados. Não utilize cabos de aço para içamento, pois isso pode deformar a bobina e danificar o revestimento.
- Embalagem original Mantenha a embalagem original intacta durante o armazenamento. Se a embalagem for aberta para inspeção, restaure-a imediatamente.
Conclusão
Controle de qualidade para bobina de aço revestida de cors é um processo abrangente que abrange seleção de substrato, aplicação de revestimento, inspeção de superfície e armazenamento adequado. Os principais parâmetros de qualidade incluem espessura do revestimento (≥20μm), adesão (dureza de lápis 2H), conformabilidade (curvatura ≤3T) e resistência à corrosão (névoa salina ≥500h).
A medição precisa usando medidores de espessura magnéticos, métodos micrométricos ou microscopia metalúrgica garante qualidade consistente. Os sistemas de inspeção durante o processo detectam defeitos precocemente, enquanto o armazenamento e o manuseio adequados evitam danos após a produção. Quando todos os elementos de controle de qualidade são implementados corretamente, as bobinas de aço com revestimento colorido oferecem desempenho confiável com vida útil que varia de 7 a 25 anos, dependendo do sistema de revestimento selecionado.
Perguntas frequentes
A espessura mínima do revestimento frontal para aplicações externas é de 20μm, composta por primer (≥5μm) e acabamento (≥15μm). Espessura insuficiente compromete a proteção contra corrosão e a vida útil.
A espessura do revestimento pode ser medida usando métodos não destrutivos (medidor de espessura magnético, medidor de corrente parasita magnética) ou métodos destrutivos (micrômetro, microscopia metalúrgica). Para bobinas galvanizadas, a camada de zinco e o revestimento orgânico devem ser medidos separadamente.
A faixa de temperatura de armazenamento recomendada é de 5°C a 40°C com umidade relativa abaixo de 70%. Evite flutuações extremas de temperatura que podem causar condensação e danificar o revestimento.
As bobinas de aço com revestimento colorido devem ser armazenadas verticalmente (em pé) porque o armazenamento horizontal pode causar deformação, colapso da bobina e danos ao revestimento. O armazenamento vertical também reduz o risco de a pressão de empilhamento danificar o revestimento.
Empilhamento should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
O padrão principal na China é GB/T 13448-2019 "Métodos de teste para chapas e tiras de aço com revestimento colorido". Os padrões internacionais incluem os padrões ISO 2178 e ASTM para medição de espessura e testes de desempenho.
O revestimento representa um custo de produção significativo. Cada mícron de espessura de revestimento representa aproximadamente US$ 1 milhão em custo de material para fabricantes de grande escala. O controle preciso da espessura pode economizar custos significativos e, ao mesmo tempo, manter a qualidade.
Para aplicações externas, é necessária resistência à névoa salina de pelo menos 500 horas. Este teste valida a capacidade do revestimento de proteger o substrato de aço em ambientes corrosivos, como zonas costeiras ou industriais.